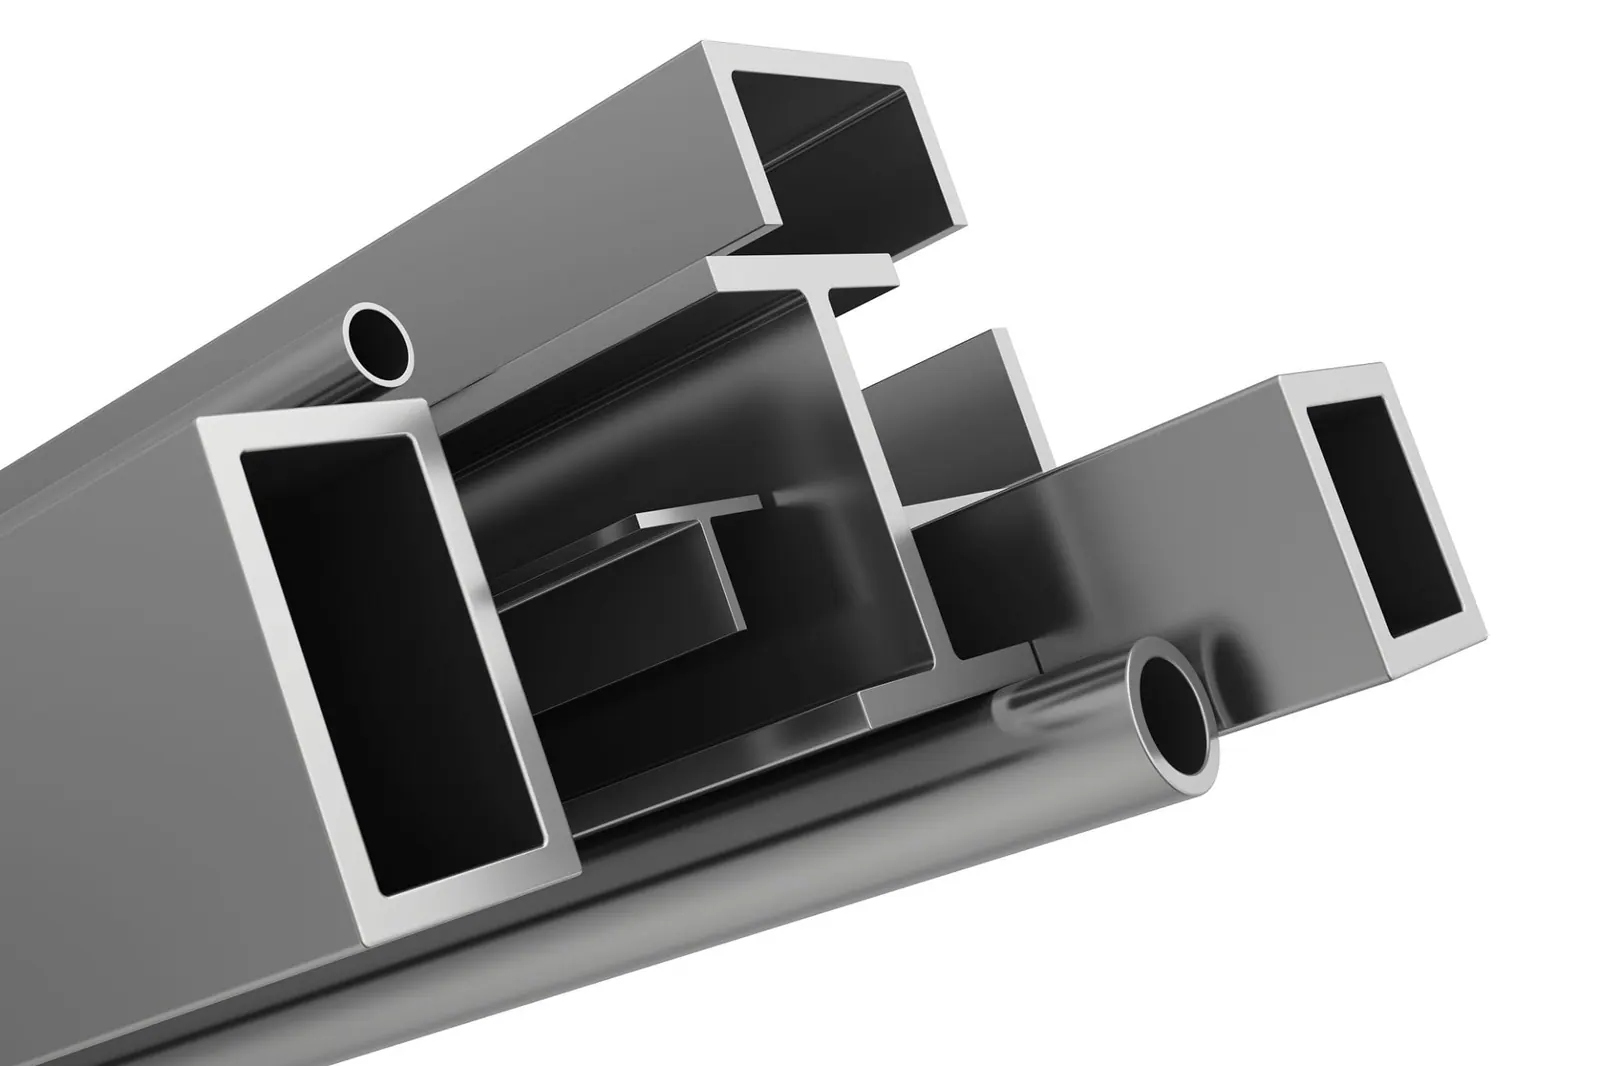
Alüminyum ekstrüzyon işlemi, ısıtılmış alüminyumun, istenen kesit şeklindeki bir kalıptan basınçla itilerek şekillendirilmesidir. Bu işlem sayesinde farklı biçimlerde alüminyum ekstrüzyon profil üretmek mümkündür. Seri üretim için uygun olan alüminyum ekstrüzyon işlemi çeşitli aşamalar ile gerçekleştirilir.
Alüminyum özellikleri bakımından kolay şekil alabilir dayanıklı bir malzemedir. Ancak ekstrüzyon işleminde alüminyum billetlerin ön ısıtmaya tutulması, alüminyumun daha kolay şekil almasına olanak sağlar. Alüminyum profillerin biçimi, kullanım alanına göre değişken olduğundan ekstrüzyon işleminde farklı biçimlerde alüminyum ekstrüzyon kalıpları tercih edilir.
Alüminyum Ekstrüzyon Ürünlerinin Özellikleri
Ekstrüzyon işlemi, alüminyum ekstrüzyon firmaları tarafından gerçekleştirilir. Ekstrüzyon kalıpları ile üretilen alüminyum profiller, ham maddesi olan alüminyumun özelliklerini sunar.
- Alüminyum profiller, çelik ve demir malzemelerden üretilen profiller ile kıyaslandığında çok daha hafiftir.
- Yağmur, kar gibi olumsuz hava koşullarına ve gazlara karşı dayanıklıdır.
- Alüminyum iyi bir iletken olduğu için alüminyum ekstrüzyon yöntemi ile üretilen profiller de iyi bir iletkendir.
- Elastik yapıya sahip olan alüminyum profiller, ani darbelere karşı dayanıklı bir yapıya sahiptir.
- Alüminyum ekstrüzyon profillerinin kullanım alanı son derece geniştir. Enerjiden inşaata, ulaşıma kadar pek çok farklı sektörde tercih edilmektedir.
- Farklı biçimlerde ekstrüzyon kalıpları ile üretilen alüminyum ekstrüzyon profiller, geniş ürün yelpazesi ile öne çıkmaktadır.
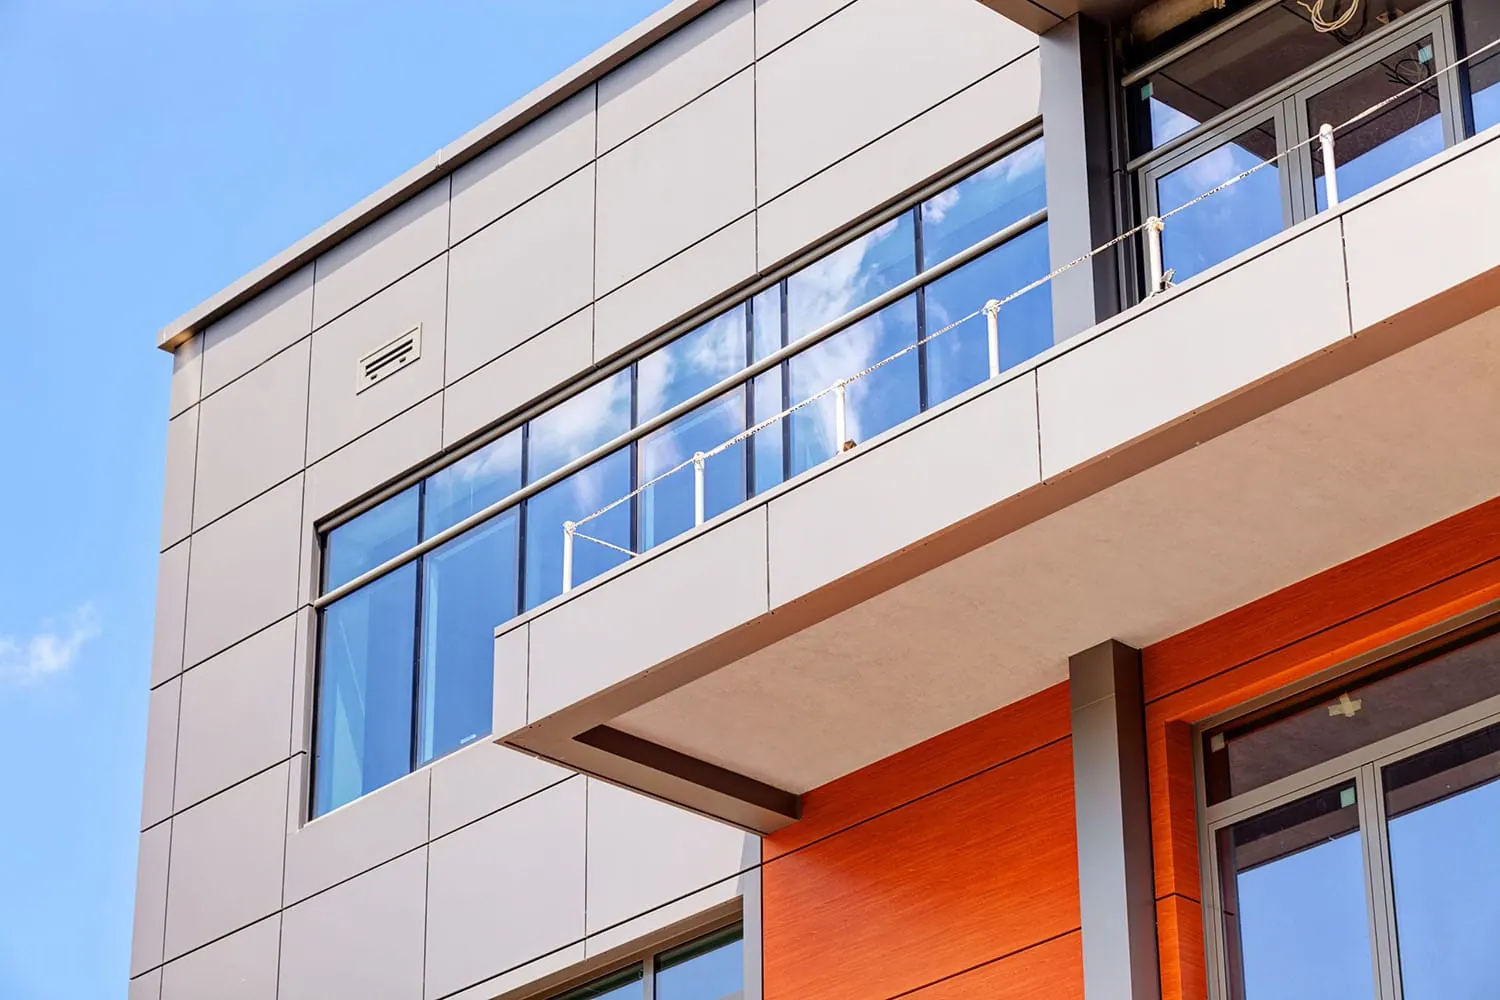
- Alüminyum ekstrüzyon ürünleri, dış mimarî için cazibeli bir görünüme sahiptir. Bu nedenle mimari tasarımlarda sıklıkla tercih edilmektedir.
- Korozyona karşı dirençli bir yapıya sahiptir.
Alüminyum Ekstrüzyon Ürünlerinin Kullanım Alanları
Alüminyum ekstrüzyon ürünleri, sağladığı avantajlar sebebiyle birçok farklı sektörde tercih edilir. Isıya dayanıklı alüminyum ekstrüzyon ürünleri aynı zamanda iyi bir iletken olması sebebiyle enerji alanında da kullanılmaktadır. Ekstrüzyon yöntemi ile üretilen alüminyum ürünlerin kullanım alanlarını şu şekilde sıralayabiliriz:
- Otomobil, gemi, tren, metro, araba, uçak gibi ulaşım araçları,
- Binaların cephe kaplama sistemleri, pencereler, kapılar,
- Elektrik endüstrisi,
- Makine ve ekipman imalatı,
- Kimya endüstrisi,
- Gıda endüstrisi,
- Uzay araçları.
Alüminyum ekstrüzyon profiller, kullanım alanı bakımından geniş bir yelpazeye sahiptir. Dayanıklı yapısı ile her sektörde tercih edilirken uzun yıllar kullanım ömrüne sahiptir.
Ekstrüzyon Süreci Adım Adım
- Billet hazırlığı: Silindir biçimli alüminyum billetler pres kapasitesine uygun boylarda kesilir.
- Isıtma: Billet yaklaşık 450–500 °C’ye, kalıp ise benzer sıcaklığa ısıtılır.
- Presleme: Hidrolik pres, billeti kalıbın içinden iter; metal kalıbın kesit şeklini alarak uzun bir profil olarak çıkar.
- Soğutma: Profil, pres çıkışında hava ya da su ile kontrollü biçimde soğutulur.
- Germe: Soğuyan profil iki ucundan çekilerek düzeltilir ve iç gerilimleri alınır.
- Kesme: Profil istenen boylarda kesilir.
- Yaşlandırma: Profiller fırında bekletilerek son sertliğine (ör. T5 ya da T6) ulaştırılır.
- Yüzey işlemi: İhtiyaca göre elektrostatik toz boya ya da eloksal uygulanır.
Kalıp Türleri
Ekstrüzyon kalıpları üretilecek kesite göre üç grupta incelenir. Dolu (solid) kalıplar lama, köşebent ve T profil gibi içi boşluk içermeyen kesitler içindir. Boşluklu (hollow) kalıplar kutu ve boru gibi kapalı hacimli profilleri üretir; metal kalıp içinde bölünüp yeniden birleşir. Yarı boşluklu kalıplar ise kısmen kapalı, dar ağızlı kesitler için kullanılır. Kalıp tasarımı profilin ölçü hassasiyetini ve yüzey kalitesini doğrudan etkiler. A-Alüminyum’un arşivinde 22.000’den fazla kalıp bulunur.
Ekstrüzyonda Kullanılan Alaşımlar
Ekstrüzyona en uygun alaşımlar 6xxx serisidir. 6060 ve 6063 pürüzsüz yüzeyleri ve kolay preslenmeleri nedeniyle mimari profillerde, doğrama ve dekoratif uygulamalarda kullanılır. 6005A, 6061 ve 6082 daha yüksek mukavemet sunar; taşıyıcı sistemlerde, makine ve otomotiv parçalarında tercih edilir. Biz de standart serilerin yanında 1xxx ve 5xxx serisi alaşımlarla ve özel alaşımlarla üretim yapıyoruz.
Sık Sorulan Sorular
Doğrudan ve dolaylı ekstrüzyon arasındaki fark nedir?
Doğrudan ekstrüzyonda billet sabit kalıba doğru itilir ve en yaygın yöntem budur. Dolaylı ekstrüzyonda ise kalıp billete doğru hareket eder; sürtünme azaldığı için bazı zor alaşımlarda tercih edilir.
Ekstrüzyon kalıbı ne kadar sürede hazırlanır?
Kesitin karmaşıklığına göre değişmekle birlikte yeni bir kalıbın tasarımı ve üretimi genellikle birkaç hafta sürer. Arşivde uygun kalıp varsa üretime hemen başlanabilir.
Ekstrüzyon profilleri hangi boylarda üretilir?
Pres hattına ve soğutma masasına bağlıdır. Tesisimizde tek parça 9 metreye kadar profil üretilebilmektedir.